電子厂粉尘爆炸治理环境全介绍:主要来源、组成成分与主要表现案例库
一、手机厂粉尘浓度的优点与不良影响
1. 粉尘浓度分类与的行业影向
网络厂尘土是网络元功率器件打造、pcb板板代加工、材料注塑机等方式中产生的固态垃圾颗料物,具备粒度分布超细(多≤5μm)、成份麻烦、致毒强的特性。经常裸露易出现尘肺病、高价属慢性中毒、设计单质得癌等更良好一些问题,直接尘土积攒概率激发暴炸(如材料尘土暴炸極限 45-60g/m³),是网络打造的行业的常见网络职业更良好与健康危险源。
2. 烟尘收入:全的流程产尘关键环节辨析
电子元器件厂有害气体大部分行成于五大制作工艺方式:
- 手工焊接:锡铅合金焊条(含铅 37%)高温熔化产生氧化铅烟尘(粒径≤1μm 占比 80%),浓度可达 50-100mg/m³;
- 回流焊:助焊剂挥发产生VOCs 复合粉尘(含松香、树脂,毒性强)。
- 原料干燥:ABS、PVC 颗粒破碎产生树脂粉尘(粒径 10-50μm,含增塑剂);
- 模具开合:注塑机释放含油雾粉尘(切削液残留,易黏附设备)。
- 钻孔 / 切割:覆铜板(玻璃纤维 + 环氧树脂)加工产生玻璃纤维粉尘(游离 SiO₂≥10%,粒径≤5μm 占比 70%);
- 研磨抛光:PCB 板表面处理释放铜粉、镍粉(导电性强,易引发短路)。
- 静电喷涂:粉末涂料(环氧树脂、聚酯)产生有机粉尘(粒径 5-20μm,含固化剂);
- 油漆喷涂:溶剂型涂料挥发产生VOCs + 重金属复合粉尘(如铅、镉)。
- 点胶固化:硅胶、环氧树脂胶黏剂产生有机微粒(含甲醛、苯系物);
- 芯片切割:晶圆研磨释放硅粉(游离 SiO₂≥60%,粒径≤1μm 占比 90%)。
3. 本质组分:多环境污物一体化风险
|
营养成分分类整理
|
具代表性类物质
|
电学优点
|
身体健康与平安投资风险
|
|
血本属灰尘
|
铅、锡、镍、铬
|
颗粒直径≤1μm,导电性强
|
铅引起神经体统体统影响,镍引致脸过敏性过敏性皮炎
|
|
有机物粉尘爆炸
|
玻璃纸植物纤维、硅粉
|
的碳素纤维材料口径≤3μm
|
波璃黏胶弹性纤维吸引肺黏胶弹性纤维化,硅粉出现矽肺病(卧底期 5-10 年)
|
|
有机肥料灰尘
|
环氧防锈漆硅橡胶、ABS 硅橡胶
|
树脂材料颗粒状吸附性强
|
环氧防锈漆光敏树脂触发肤色过敏反应,ABS 烟尘敏感深吸气道
|
|
pp环境空气污染物
|
助焊剂油雾、VOCs
|
油雾比表面积 0.1-10μm
|
助焊剂油雾含苯系物,VOCs 有至癌性
|
|
易燃物易爆有害气体
|
塑料制品焊接烟尘、镁粉
|
爆炸声最高值低
|
朔料灰尘非常强大底线 45-60g/m³,镁粉 20g/m³
|
4. 政策解读与规范标准以问题为导向净化
- 铅尘 PC-TWA≤0.05mg/m³,呼尘≤0.03mg/m³;
- 有机粉尘 PC-TWA≤3.0mg/m³,游离 SiO₂≥10% 的粉尘 PC-TWA≤1.0mg/m³。
- 颗粒物排放浓度≤120mg/m³,重点地区≤50mg/m³;
- 涉爆粉尘需满足《粉尘防爆安全规程》(GB15577-2018),设置泄爆、隔爆装置。
二、主要处理事例:进行故启示到安全保障内控
案例分享 1:福建汕头某光学厂焊煤尘一体化源头治理(“一级净化 + 智慧监测器” 生产工艺)
▍客经验
- 项目规模:年产手机主板 1000 万片,焊接车间配备 50 台回流焊设备,粉尘浓度 80mg/m³(铅尘占比 30%),员工铅中毒检出率 12%,曾因粉尘堆积引发局部火灾。
- 铅尘粒径≤1μm 占比 80%,传统布袋除尘效率不足;
- 助焊剂油雾黏附滤材,清灰周期短(每周 3 次)。
▍正确处工院艺
- 源头捕集:
- 回流焊设备配套全封闭负压罩(罩口风速≥2.5m/s),管道风速 20m/s(防止铅尘沉降),捕集效率≥95%。
- 预处理系统:
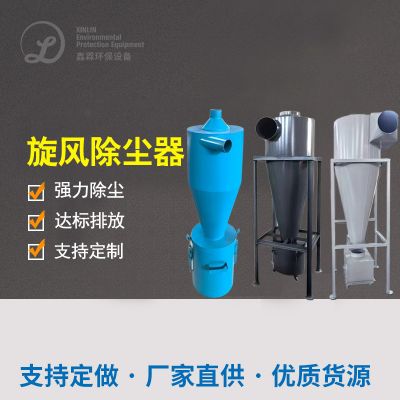
- 旋风分离器:去除 10μm 以上粗颗粒(效率≥70%),减少后续滤材负荷;
- 冷凝除湿:采用冷冻除湿机(露点降至 20℃),分离助焊剂油雾(回收率 90%)。
- 核心处理:
- 滤材选择:PTFE 覆膜针刺毡(表面电阻≤10⁹Ω),过滤精度≤0.1μm;
- 安全设计:箱体设泄爆片(爆破压力 0.1MPa),配套火花探测器(响应时间≤0.1s);
- 清灰方式:离线脉冲反吹(氮气吹扫),周期 5 分钟。
- 末端深度处理:
- 活性炭吸附塔:吸附残留 VOCs(苯系物去除率≥95%);
- 等离子体净化器:分解剩余助焊剂异味(处理效率≥90%)。
- 智能监测:
- 车间安装激光粉尘检测仪(实时显示铅尘浓度),数据接入 MES 系统;
- 排放口安装 CEMS 在线监测,同步上传环保平台。
▍成效与回报率
- 车间铅尘浓度降至 0.03mg/m³(优于 GBZ2.1-2019 标准),员工体检异常率降至 2%;
- 排放口颗粒物浓度 12mg/m³,铅未检出(检测限 0.01mg/m³)。
- 运行 2 年无火灾事故,粉尘堆积量减少 90%;
- 滤材更换频率从每周 3 次降至每月 1 次(PTFE 覆膜抗黏连效果显著)。
- 总投资 800 万元,年节约电费 50 万元(变频风机节能 30%);
- 获广东省清洁生产补贴 200 万元,铅尘回收创造收益 40 万元 / 年(纯度≥99.9%)。
实例 2:上海北京某电子元器件厂吹塑煤尘防暴管控(“的负压捕集器 + 湿法二手回收” 加工)
▍企业客户背景图片
- 项目规模:年产塑料外壳 500 万套,注塑车间配备 20 台注塑机,粉尘浓度 150mg/m³(ABS 树脂占比 90%),曾因粉尘云引发闪爆(无人员伤亡)。
- ABS 粉尘粒径 10-50μm,易形成悬浮云(爆炸下限 45g/m³);
▍操作制作工艺
- 源头防爆捕集:
- 注塑机配备密闭负压罩(罩口风速≥3m/s),管道风速 25m/s(超过 ABS 沉降速度 20m/s),捕集效率≥98%。
- 预处理系统:
- 旋风分离器:去除 50μm 以上颗粒(效率≥85%),分离出的粗粉回用于造粒(回收率 95%)。
- 核心处理:
- 循环水系统:pH 值控制在 7-9(防止增塑剂水解),添加絮凝剂(PAM)促进粉尘团聚;
- 文丘里洗涤器:喉管风速 60m/s,洗涤效率≥99%,出口浓度≤10mg/m³。
- 废水处理:
- 沉淀池:污泥含水率降至 60%,压滤后制成再生塑料颗粒(纯度≥90%);
- 活性炭吸附:去除废水中残留增塑剂(邻苯二甲酸酯去除率≥95%)。
- 安全强化:
- 车间安装粉尘浓度预警系统(阈值 20g/m³),超限自动停机;
- 设备接地电阻≤4Ω,电气设备防爆等级 Ex d IIB T4 Gb。
▍作用与收益的
- 车间粉尘浓度降至 0.8mg/m³(ABS 粉尘 PC-TWA≤3.0mg/m³),排放口浓度 8mg/m³;
- 运行 3 年无爆燃事故,粉尘云浓度始终低于爆炸下限。
- 废粉再生塑料颗粒年处理量 200 吨,节约原料成本 120 万元 / 年;
- 总投资 500 万元,年运行成本 30 万元(电费 + 药剂费);
- 获浙江省防爆专项补贴 150 万元,废粉回收收益覆盖 50% 投资成本。
经典案例 3:宁波无锡某三极管板厂玻璃板纤维材料有害气体治理环境(“湿式切割机 + 进一步过滤系统” 工艺设备)
▍玩家背景图片
- 项目规模:年产 PCB 板 300 万㎡,钻孔车间配备 30 台数控钻床,粉尘浓度 300mg/m³(玻璃纤维占比 70%),员工矽肺病检出率 15%。
- 玻璃纤维粒径≤5μm 占比 85%,传统除尘效率不足;
▍进行处理工学院艺
- 源头降尘:
- 数控钻床配备湿式切割系统(水压 0.5MPa),切割液(含防锈剂)循环使用,粉尘浓度降低 70%。
- 预处理系统:
- 气水分离器:分离切割液中的玻璃纤维(含水率≤5%),回收切削液(回用率 95%)。
- 核心处理:
- 滤材选择:芳纶针刺毡(耐酸碱)+PTFE 覆膜,过滤精度≤0.5μm;
- 清灰方式:离线脉冲反吹(压力 0.6MPa),周期 10 分钟。
- 末端处理:
- HEPA 过滤箱:进一步去除超细玻璃纤维(效率≥99.97%@0.3μm);
- 活性炭吸附塔:吸附残留树脂异味(苯乙烯去除率≥90%)。
- 职业健康强化:
- 车间设负压隔离间(换气次数 25 次 /h),员工配备电动送风呼吸器(过滤效率≥99.9%);
▍目的与收益的
- 车间呼尘浓度 0.6mg/m³(优于 GBZ2.1-2019 标准 0.7mg/m³),员工体检异常率降至 3%;
- 排放口颗粒物浓度 15mg/m³,玻璃纤维未检出(检测限 0.1mg/m³)。
- 玻璃纤维污泥(纯度≥95%)回用于建筑材料,年收益 50 万元;
- 总投资 600 万元,年运行成本 40 万元(电费 + 滤材更换);
- 获江苏省职业病危害治理补贴 180 万元,废粉回收收益覆盖 30% 投资成本。
三、工艺电磁阀选型与整治策略
1. 层面工艺对比图
|
工艺流程
|
适用人群情景
|
滤出的精密度
|
防火 / 玻璃钢防腐装修设计要素
|
投资加盟费用(亿元 / 一百万片产能利用率)
|
|
防震布袋吸尘
|
金属质灰尘(铅、锡等)
|
≤0.1μm
|
防靜電过滤器材 + 泄爆装备
|
80-150
|
|
湿法除灰
|
氟塑料灰尘、植物油成分雾灰尘
|
≤5μm
|
防腐涂料的材料 + 废水整理方法整理
|
70-130
|
|
静电放电布袋除尘
|
温度过高粉层(>100℃)
|
1-5μm
|
绝缘带子调温 + 防起霜
|
100-180
|
|
HEPA 进行过滤
|
超细粉尘爆炸(有机玻璃棉纤维等)
|
≤0.3μm
|
快速空气质量滤水 + 除菌耐磨涂层
|
50-100
|
2. 重要性净化难点
▎隔爆可靠(不锈钢 / 氟塑料灰尘必选)
- 采用防静电滤材(表面电阻≤10⁹Ω),管道接地电阻≤4Ω,设置火花探测 - 熄灭系统(响应时间<0.2s)。
- 除尘器与设备间距≥15m,箱体泄爆口朝安全方向(避开人员密集区)。
▎防黏连阻塞(动植物油雾 / 硅胶粘合剂灰尘)
- 滤材选择膨体聚四氟乙烯(ePTFE)覆膜或纳米改性涂层,进气前设置气水分离器(湿度控制≤60%)。
- 清灰系统压力≥0.6MPa,采用 “离线 + 脉冲 + 震打” 组合清灰,避免二次黏连。
▎更健康优先选择(玻璃板氯纶 / 血本属有害气体)
- 高危工序设置负压隔离间(压差≥5Pa),配备高效空气过滤系统(HEPA,过滤效率≥99.97%@0.3μm)。
- 员工防护升级为电动送风呼吸器(风量≥150L/min),定期职业健康体检(周期≤6 个月)。
3. 总成本设定与安全最好是
- 金属粉尘(铅、锡)压块回炉(回收率≥90%),塑料粉尘制成再生颗粒(热值≥4000kcal/kg)。
- 玻璃纤维粉尘用于混凝土骨料,降低外购成本 150 元 / 吨。
- 金属加工企业申请《工贸行业粉尘防爆专项整治》补贴(最高补贴设备投资的 40%);
- 涉硅企业申报职业病危害治理资金(针对矽肺病防控,补贴比例 30%-50%)。
四、分析
光学厂粉层治理环境需针对于 ** 质材特征(铝合金 / 非铝合金)、分险等级分(防爆型 / 良好)、载荷生活条件(解聚 / 一起)** 出台地域差异化竞争方案格式:
- 焊接粉尘:优先 “三级过滤 + 智能监测”,重点防控铅尘与 VOCs;
- 塑料粉尘:聚焦 “负压捕集 + 湿法回收”,兼顾防爆与资源化;
- 玻璃纤维粉尘:以 “湿式切割 + HEPA 过滤” 为核心,强化健康防护。
具代表性真实案例证明怎么写,经由源头污染管治气体吸附、价值体系外理、应急突破的软件系统化的污染管治,可保持烟尘爆炸酸度 “90%+” 去掉率,微信同步拉低专业营养健康分险与节能环保合规性研发费。中国未来,因为工业化会自然控制程度较升高,微工厂烟尘爆炸污染管治将向 ** 无人问津化气体吸附(机子人会自然除尘)、智力化运维服务(烟尘爆炸酸度 AI 应急响应)、零进行排放(废粉全回收)** 领域未来发展,促动微光电子研发业浅绿色应急发展。

 扫一扫添加微信