一、餐厨垃圾处理站废气处理案例
1. 客户公司背景
企业名称:某市餐厨垃圾处理中心(日处理量1000吨,员工150人)
行业领域难点:
尾气污染破坏造成:厨余餐厨垃圾站肥、活性污泥腐熟及把污水处置站产生高氧浓度加硫氢(H₂S)、氢氧化钠(NH₃)、甲硫醇(CH₃SH)及易易挥发性有机化学物(VOCs),作业区及附近恶臭味相关问题明显突出;
节能环保安全负荷:一次因有害气体浓度值超量被居住者投诉信,要面临减产整顿风险存在;
新技术发展瓶颈:傳統化学释放法执行制造费非常高,年技术支持材料费超¥400万;
监管薄弱点:烟粉尘材质比较复杂变化多端,单一化的工艺技术很难增强达到标准。
二、废气处理工艺设计
核心工艺路线
“分阶段治理-多级协同”工艺:
原头把控好:
全密封的负压集气:在垃圾清理卸料坑、发醇罐、污泥治疗池等产污点安装程序防火型集气罩,排风量按5-10m³/min/处设定,复盖全工作流程产污部门。
密封带输送管机机系统:主要包括转鼓输送管机机+差压排水管,减低无组识印刷废气外泄。
预治疗关键时期:
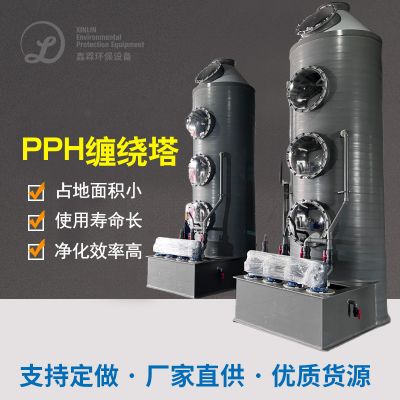
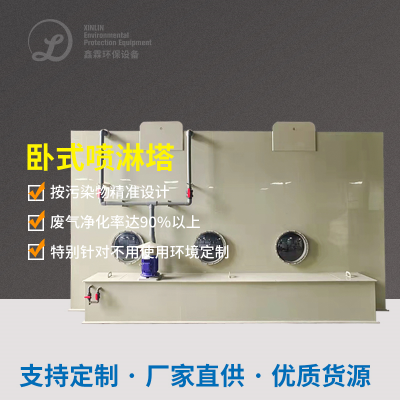
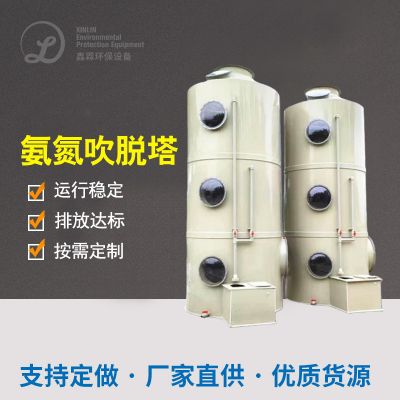
二级塔:注射热塑性树脂怪物人工湿地填料(反硝化作用反应菌+反反硝化作用反应菌),挥发NH₃(有效率≥70%);
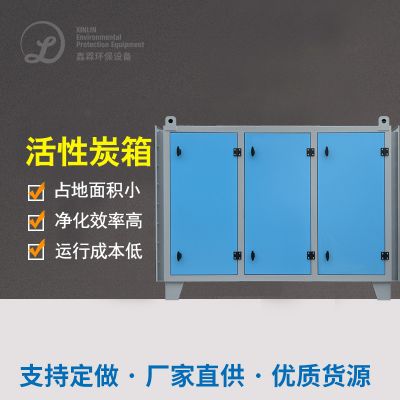
二次元塔:插入活性酶炭合成纤维层,吸附性残留VOCs及异味分子结构。
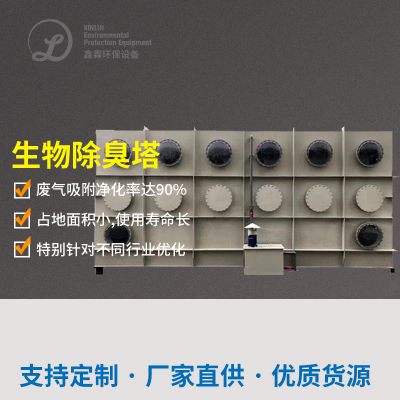
微生物预进行处理塔(两极电容串联):
高度水净化过程:
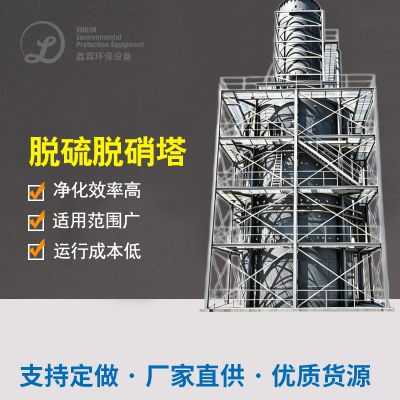
循坏浆料池:NaOH/Na₂SO₃双碱更改正常运作,脱硫脱硝转化率≥95%,SO₂排出≤35mg/m³;
喷洒头层设计制作:4层双向喷洒头,液气接觸时长≥15秒。
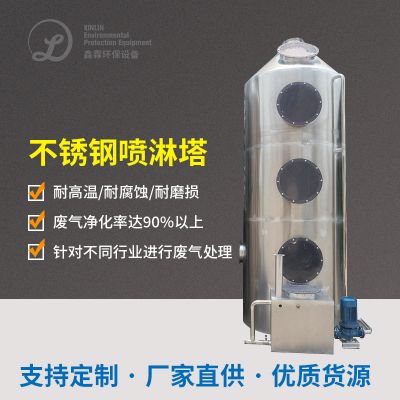
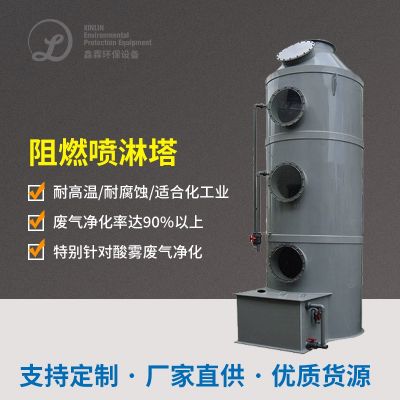
双碱法烟气脱硫塔:
端部治理:
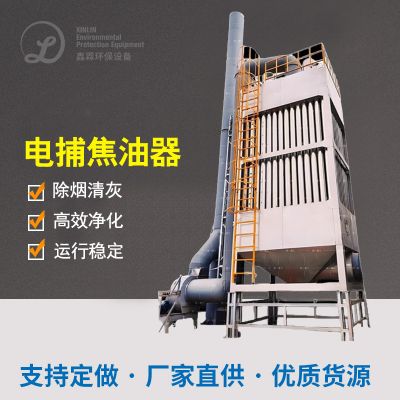
清理排功率:连接主排功率,粉尘浓度捕集器率≥99.9%,PM2.5进行排放≤5mg/m³。
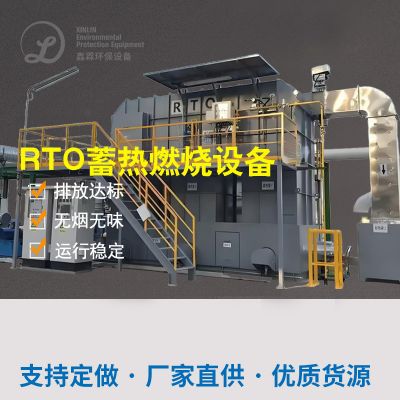
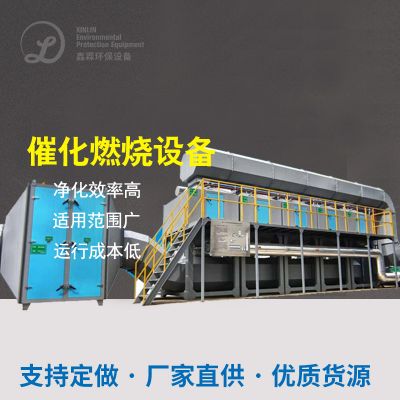
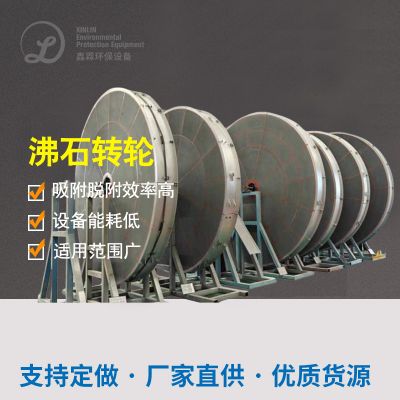
高温操纵:280-320℃常温执行,VOCs流量转换率≥99%,电能收废率≥80%;
余热采用:暖机中央空调,降低了生物质消耗掉。
促使丙烷燃烧试验装置(RTO):
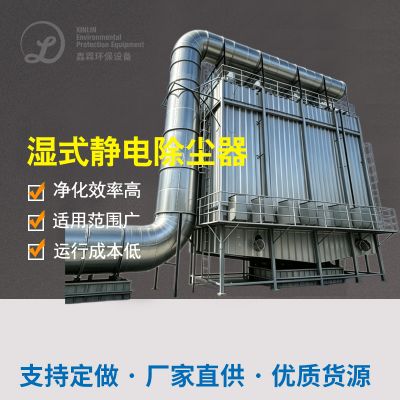
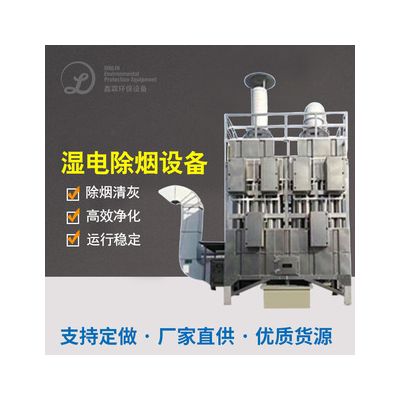
高湿式感应电滤尘器(WESP):
三、机器设备型号选择与配资
四、废气处理难点与解决方案
难点1:高湿度导致设备腐蚀及微生物活性抑制
在微生物预操作塔前加建冷冻熟食低温干燥部件,把控进气露点≤10℃;
骨料表面上涂覆疏水涂覆,开展抗的耐酸性。
现状分析:
困难2:复杂性恶臭物质(含硫醇类)难挥发
微生物塔后设立嗅氧防氧化段,葡萄糖氧化难挥发异味材质(如硫醇类);
整存整取添加海洋生物体酶药物,升降微海洋生物体受性。
存在问题:
疑难问题3:氢氧化钠与塑炼氢共处时的清理动平衡机
定级清理:动物塔必需溶解NH₃,前后端分离RTO清理H₂S及VOCs;
百度在线数据监测pH值,技术性自动调节双碱法脱硝塔去除剂的计量添加比列。
相应措施:
五、工作效用认证
六、客户反馈
环保合规:连续4年通过国家环保验收,臭气投诉量下降95%,获评“全国生态文明建设示范单位”;
经济实惠高效益:
年可以催化中和剂价格¥400万;
催化剂的作用进行燃烧余热发用电量达2.5MW·h,大大节省锅炉燃料资金¥170万;
社会化高效益:工业区及周邊臭气总体消灭,当地居民完美度完善至98%,成都市生态环保对标业务。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了餐厨垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信