某煤业自然通风井排卸可燃气体中丁烷质量浓度仅0.8%-1.2%,的流量达200m³/s,传统化枝术不可加工。
清理重难点
:
甲烷气体溶液浓度高于一氧化碳点燃底限,真接一氧化碳点燃不有用。
有机废气水流量大,规定处里平台压减小以制止应响水井透气。
处理好计划方案
:
用到
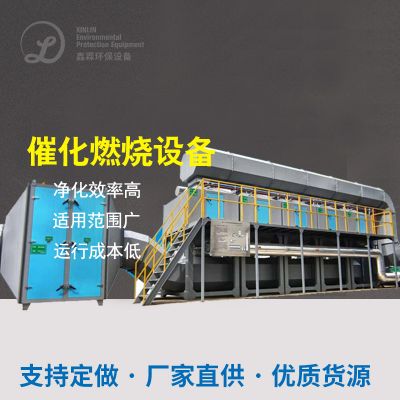
蜂窝式崔化防氧化不良流化床反应器
:
促使剂为铂-钯电流型,起燃温仅350℃。
软件集成系统式热互相交换器,将钝化卡路里收集用作暖机进气,降低了用电量。
传感器化设计,压降<500Pa,适应环境大风天气量必要条件。
程序运行数据报告
:
二钝化氮除掉率>90%,单套体系年节能降耗CO₂当量110万吨,运动水耗较常用热钝化变低40%。
互联网行业存在问题与未来发展走势
在当下工艺的对比
技术工艺类型的
适用性质量浓度
独到之处
停留性
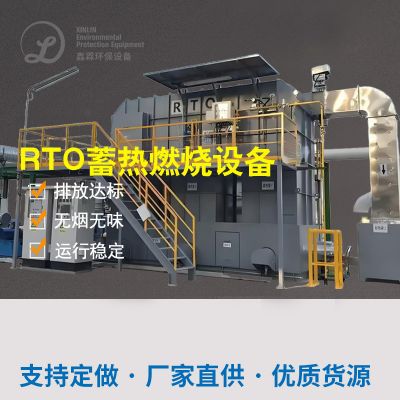
红旗燃燒
>5%
加工处理恢复原状
无能源环保再生资源回收
催化反应脱色
0.5%-5%
环境温度开机运行
离子液体剂成本费用高
生物制品滤床
<1%
启动投入低
征地赔偿建筑面积大
十年后的中国发展壮大方问
比调的技术软件应用
:如"膜分離+离子液体氧化物"整合净化处理变有机工业废气浓度工业废气。
碳金融资产发展
:采用CCER等机制化发展投资项目经济能力性。
自动智能化化监管
:物下载客户端网技巧城市热力图优化提升清理基本参数。
结语
丁烷尾气正确处理需可根据氧浓硫酸含量、数据流量及伴生材质会取舍合适的技術水平。高氧浓硫酸含量丁烷首先需要考虑能量出售(来发电、纯化),低氧浓硫酸含量场地可选装用促使氧化的或生物技術法。由于"双碳"阶段目标实施,丁烷节能降耗技術水平将向高化、的资源化再生定位开发,提议工厂根据工作中工作状况确定全人的一生时期制造费剖析,会取舍优化应对解决办法。

 扫一扫添加微信