食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
工作的背景
西北城市某大面积纯生酒厂,年产量纯生酒100万千升。固有解决公用设施建于20十多年,有着解决的能力缺点、耗电高等学校故障 。202半年颁布工程建筑,装修设计解决面积5000m³/d。
化工废水含量优点
污废水 首要来于糖化、发酵法、包装等工艺技术,具备有下列的特点:
可生化模式性好(BOD/COD>0.6)
高含量有机化学功率(COD 2500-4000mg/L)
温暖动荡大(25-55℃)
含大量的鲜酵母沉渣、麦糟等悬停物
多元化制作工艺程序流程
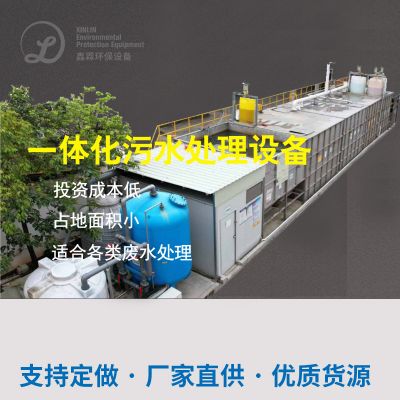
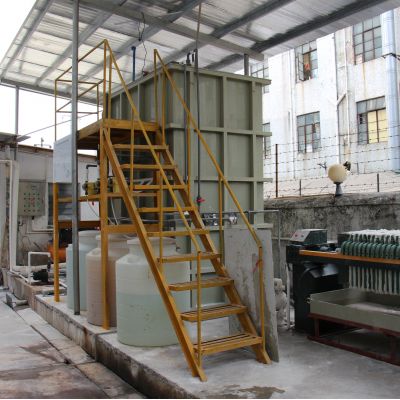
改良按照"有效率厌氧发酵+短程水解酸化"组合起来加工过程:
预操作
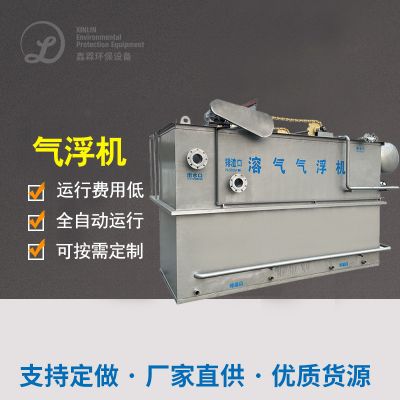
:鑫霖环保除雾器→热传递软件系统(室内降温至35℃)→涡凹气浮
内在解决
:IC水解酸化池不良管式反应器(COD热负荷15kg/m³·d)→短程反反硝化作用细菌反反反硝化作用细菌SBR池
网络资源收回
:厌氧发酵产生来发电(每日来发剩余电量2000kWh)
智能化操纵
:布置优酷云监测数据设备,及时干预DO、ORP等规格
运营成效显著
升级改造后数据来质量指标远低于《黑啤工业企业感染物进行排放规范》(GB19821-2005):
COD ≤ 50mg/L(出掉率98.5%)
TN ≤ 10mg/L
吨水整理投资成本有效降低35%
年节约资源用电费约73万元,沼气的出现电站年投入资金收益115万元,投入资金收售期缩减至4.2年。

 扫一扫添加微信